

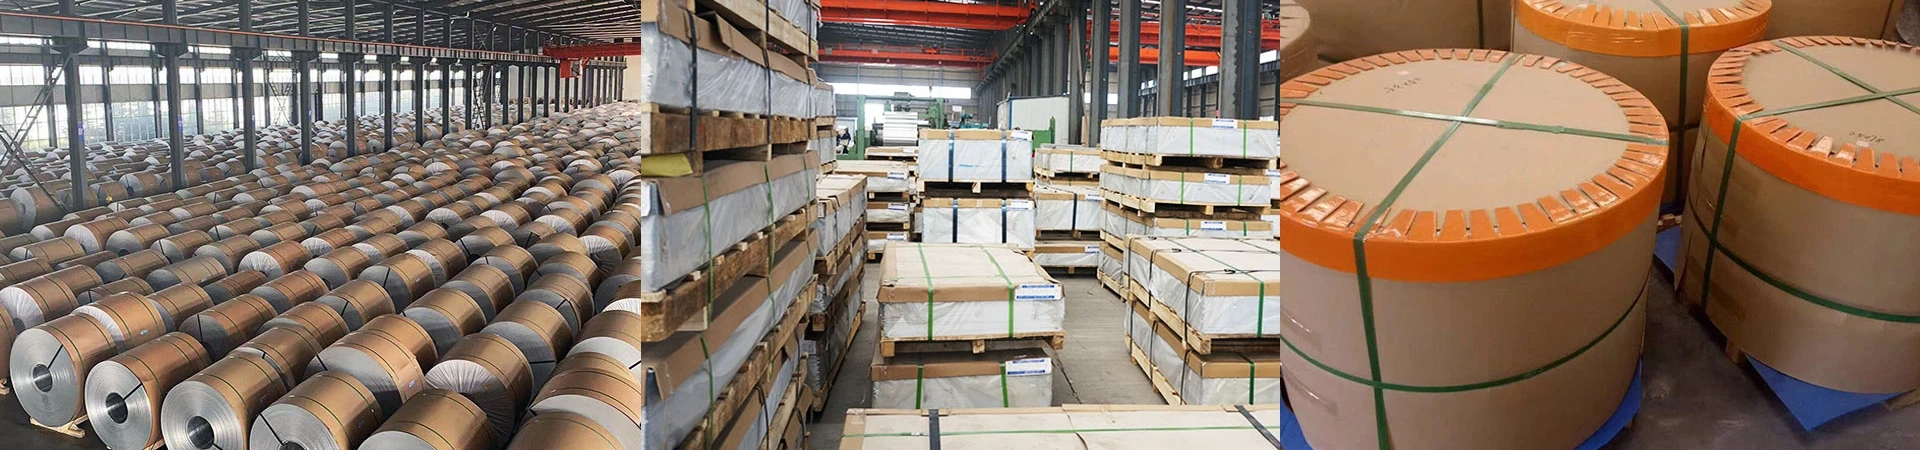
Was ist 5052-H32-Aluminiumblech?
5052 ist eine nicht-wärme-behandelbare Aluminium-Magnesiumlegierung der 5xxx-Serie. Magnesium ist das Hauptlegierungselement, und ein kleiner Chromzusatz verfeinert die Kornstruktur und verbessert die Beständigkeit gegen Spannungskorrosion. Da die Legierung nicht durch Lösungsglühen verfestigt werden kann, wird ihre Festigkeit durch Kaltverfestigung entwickelt, die durch die H-Temperbezeichnung beschrieben wird. Im H32-Temper wird das Metall durch Kaltverfestigung auf etwa ein Viertel-harten Zustand verfestigt und dann durch eine Wärmebehandlung bei niedriger-Temperatur stabilisiert, sodass die mechanischen Eigenschaften auch bei langer Lagerung und im Einsatz stabil bleiben. Bleche und Platten dieser Qualität werden gemäß ASTM B209 geliefert, während die chemische Zusammensetzung auch in EN 573-3 und GB/T 3190 aufgeführt ist.
| Element | Typischer Gehalt (Masse-%) |
|---|---|
| Magnesium (Mg) | 2.2 – 2.8 |
| Chrom (Cr) | 0.15 – 0.35 |
| Eisen (Fe) | 0,40 max |
| Silizium (Si) | 0,25 max |
| Kupfer (Cu) | 0,10 max |
| Mangan (Mn) | 0,10 max |
| Zink (Zn) | 0,10 max |
| Aluminium (Al) | Gleichgewicht |
Mechanische und physikalische Eigenschaften von 5052-H32
H32 ist der am häufigsten spezifizierte Härtegrad für das Automobilstanzen, da es nützliche Festigkeit mit der Duktilität kombiniert, die zum Stanzen, Lochen, Bördeln und Flachziehen erforderlich ist. Die folgenden Zahlen sind typische Werte für nach ASTM B209 gelieferte Bleche und Platten und sollten durch das Werkstestzertifikat jeder Charge bestätigt werden.
| Eigentum | Typischer Wert (5052-H32) |
|---|---|
| Zugfestigkeit | 228 – 271 MPa |
| Streckgrenze (0,2 % Offset) | Mindestens 193 MPa |
| Dehnung in 50 mm Stärke | Mindestens 12 % |
| Dichte | 2,68 g/cm³ |
| Elastizitätsmodul | 70 GPa |
| Wärmeleitfähigkeit bei 25 Grad | 138 W/(m·K) |
| Schmelzbereich | 607 – 650 Grad |
| Elektrische Leitfähigkeit | ca. 35 % IACS |
| Härte | ca. 60 HB |
| Gängige Prägedicke | 0,5 – 6,0 mm |
Warum 5052-H32 für Automobil-Stanzteile ausgewählt wird
Korrosionsbeständigkeit:Die Legierung bildet einen dichten, sich selbst{0}erneuernden Oxidfilm und eignet sich gut für Straßenspritzer, Streusalz und leicht saure oder alkalische Umgebungen, was für Unterboden- und Außenteile wichtig ist.
Hohe Dauerfestigkeit:Wiederholte Vibrationen und zyklische Belastungen durch das Fahrgestell und den Antriebsstrang werden besser toleriert als die meisten anderen nicht{0}}wärmebehandelbaren-Legierungen ähnlicher Festigkeit.
Geringes Gewicht:Mit einer Dichte von 2,68 g/cm³ wiegt die Legierung etwa ein Drittel des äquivalenten Volumens von Kohlenstoffstahl, was die Ziele zur Reduzierung der Fahrzeugmasse unterstützt.
Beitrittsflexibilität:Gas-, Lichtbogen-, Widerstands-, Punkt- und Nahtschweißen sind alle praktisch, und die Legierung eignet sich auch für Nieten, Clinchen und strukturelle Klebeverbindungen.
Oberflächenqualität:Gleichmäßige, feinkörnige Oberflächen nehmen Vorbehandlung, Grundierung und Decklack gleichmäßig auf und eignen sich gleichermaßen zum Laminieren und Verkleben.
Wärmeleitfähigkeit:138 W/(m·K) hilft Teilen, die als Hitzeschilde, Abdeckungen oder Gehäuse dienen, die Wärme zu verteilen und abzuleiten.
Recyclingfähigkeit:Die 5xxx-Familie wird routinemäßig zu neuen Walzbarren umgeschmolzen, wobei Sekundärmaterial im Umlauf bleibt.
Stanz-, Umform- und Fügeverhalten
Die Prozessplanung für 5052-H32 folgt bewährten Regeln, die die Werkzeugkosten niedrig und den Ausschuss vorhersehbar halten:
Heiße Plastizität:Die Legierung verformt sich im warmen Zustand leicht, daher ist die Warmumformung eine Option für Formen, die die Umformungsgrenze bei Raumtemperatur überschreiten.
Kaltprägeleistung:Die Formbarkeit ist im vollständig geglühten O-Zustand am besten, gefolgt von H32 und dann H34; Je härter die Härte, desto geringer ist die verfügbare Dehnung, bevor es bricht.
Biegeradius:Eine 90-Grad-Biegung wird normalerweise mit einem Innenradius von etwa einer Materialstärke (1 t) in H32 hergestellt, der bei schwereren Stärken oder Flanschen, die quer zur Walzrichtung geformt werden, in Richtung 1,5 t – 2 t ansteigt.
Rückfederung:H32 zeigt eine mäßige Rückfederung; Die Kontrolle erfolgt durch Überbiegen, Ziehsicken, Stecksicken oder einen abschließenden Kalibriervorgang.
Tiefziehen:Flache und mittlere Züge sind praktisch in einem Arbeitsgang; Tiefzieh- oder mehrstufige Ziehvorgänge werden in der Regel mit Zwischenglühungen zur Wiederherstellung der Duktilität durchgeführt.
Schneiden:Zum Einsatz kommen Scheren, Stanzen, Feinstanzen, Laserschneiden und Wasserstrahlschneiden. Kanten werden entgratet, um Spannungserhöhungen in ermüdungsbeanspruchten Teilen zu vermeiden.
Schweißen:Gasschweißen, Lichtbogenschweißen, Widerstandsschweißen, Punktschweißen und Nahtschweißen ergeben solide Verbindungen mit guter Festigkeit und Plastizität. Beim Argon-Lichtbogenschweißen besteht die Tendenz zur Kristallisationsrissbildung, die durch die Auswahl und Verdünnung des Zusatzwerkstoffs kontrolliert wird. 5356-Füller ist die übliche Wahl. Die Lötleistung ist gut, während das Weichlöten schlecht ist.
Untergrundvorbereitung:Eine Entfettung mit anschließender chromatfreier Konversionsbeschichtung sorgt für die erforderliche Haftung für Pulverbeschichtung, Flüssiglack und Klebeverbindungen.
Typische Automobilanwendungen und Lieferspezifikationen
| Gestanztes oder geformtes Teil | Typische Dicke | Grund für die Auswahl |
|---|---|---|
| Motoraußenbleche und -abdeckungen | 1,0 – 2,0 mm | Geringes Gewicht mit Wärmeableitung |
| Kraftstofftankschalen und Leitbleche | 1,5 – 2,5 mm | Korrosionsbeständigkeit und Schweißbarkeit |
| Hautpaneele für Busse und Anhänger | 1,5 – 3,0 mm | Ebenheit, Lackierung, Witterungsbeständigkeit |
| Rutschfeste dekorative Bodenpaneele | 2,0 – 3,0 mm | Verschleiß- und Korrosionsbeständigkeit |
| Kotflügel und Radlaufverkleidungen | 1,5 – 2,5 mm | Formbarkeit und Steinschlagfestigkeit |
| Halterungen, Clips und kleine Blechteile | 0,8 – 2,0 mm | Verhältnis von Festigkeit-zu-Gewicht und Ermüdungslebensdauer |
| Abdeckungen und Wannen für Batteriegehäuse | 1,2 – 2,5 mm | Geringes Gewicht mit Wärmemanagement |
Automobilkäufer spezifizieren 5052-H32-Bleche normalerweise nach Härte, Dicke, Breiten- und Längentoleranzen, Ebenheit, Kantenzustand und Oberflächenbeschaffenheit. Maßgrenzen und Mindestanforderungen an die mechanischen Eigenschaften folgen je nach Liefermarkt ASTM B209, EN 485-2 oder GB/T 3880.2, und jeder Charge liegt ein Werksprüfzertifikat bei, das Zugfestigkeit, Streckgrenze, Dehnung und Maßprüfung abdeckt. Das Material wird als Spule, abgelängtes Blech oder Zuschnitt mit Schutzfolie oder Zwischenlage für oberflächenempfindliche Teile geliefert. Gleichbleibende Ebenheit und Dickenkontrolle sind die beiden Eigenschaften, die den größten Einfluss auf die Effizienz der Rohlingverschachtelung und die Rüstzeit der Matrize haben. Es lohnt sich daher, sie in der Kaufspezifikation explizit anzugeben.
Häufig gestellte Fragen
F: Was bedeutet die H32-Härte für 5052-Aluminium?
H32 zeigt, dass das Metall auf einen etwa viertel-harten Zustand kaltverfestigt und anschließend durch eine Behandlung bei niedriger-Temperatur stabilisiert wurde, was zu einem stabilen Gleichgewicht zwischen Festigkeit und Formbarkeit führt.
F: Kann 5052-H32 für Automobilbaugruppen geschweißt werden?
Ja. Geeignet sind Gas-, Lichtbogen-, Widerstands-, Punkt- und Nahtschweißen, wobei die Schweißnaht eine gute Festigkeit und Plastizität behält. Das Argon-Lichtbogenschweißen wird normalerweise mit dem Zusatzwerkstoff 5356 durchgeführt, um Kristallrisse zu begrenzen.
F: Wie schneidet 5052-H32 beim Stempeln im Vergleich zu 5052-H34 ab?
H32 ist weicher und formbarer, während H34 stärker und steifer ist, was die Rückfederung verringert, aber das Formfenster verengt. H32 eignet sich für die meisten allgemeinen Stanzformen, während H34 steiferen flachen Teilen vorbehalten ist.
F: Ist 3003-Aluminium ein Ersatz für 5052-H32 in Stanzteilen?
3003 ist billiger und gut formbar, hat aber eine geringere Festigkeit und wird daher dort eingesetzt, wo Steifigkeits- und Ermüdungsanforderungen gering sind. Belastungs-lager- oder korrosionskritische-Teile bleiben bei 5052-H32.
F: Was ist die Standarddickentoleranz für 5052-H32-Bleche?
Die Toleranz hängt vom bestellten Bereich ab und ist in ASTM B209, EN 485-3 oder GB/T 3880.3 definiert. Eine engere als die Standardstärke ist auf Anfrage mit einer Mühlenvereinbarung erhältlich.
F: Welche Oberflächen können auf 5052-H32-Stanzteile angewendet werden?
Durch die Entfettung und eine chromatfreie Konversionsbeschichtung wird die Oberfläche für die Pulverbeschichtung, Flüssiglackierung, Eloxierung oder Strukturklebstoffe vorbereitet, und das Blech wird außerdem mit einem Schutzfilm zum Formen geliefert.


