

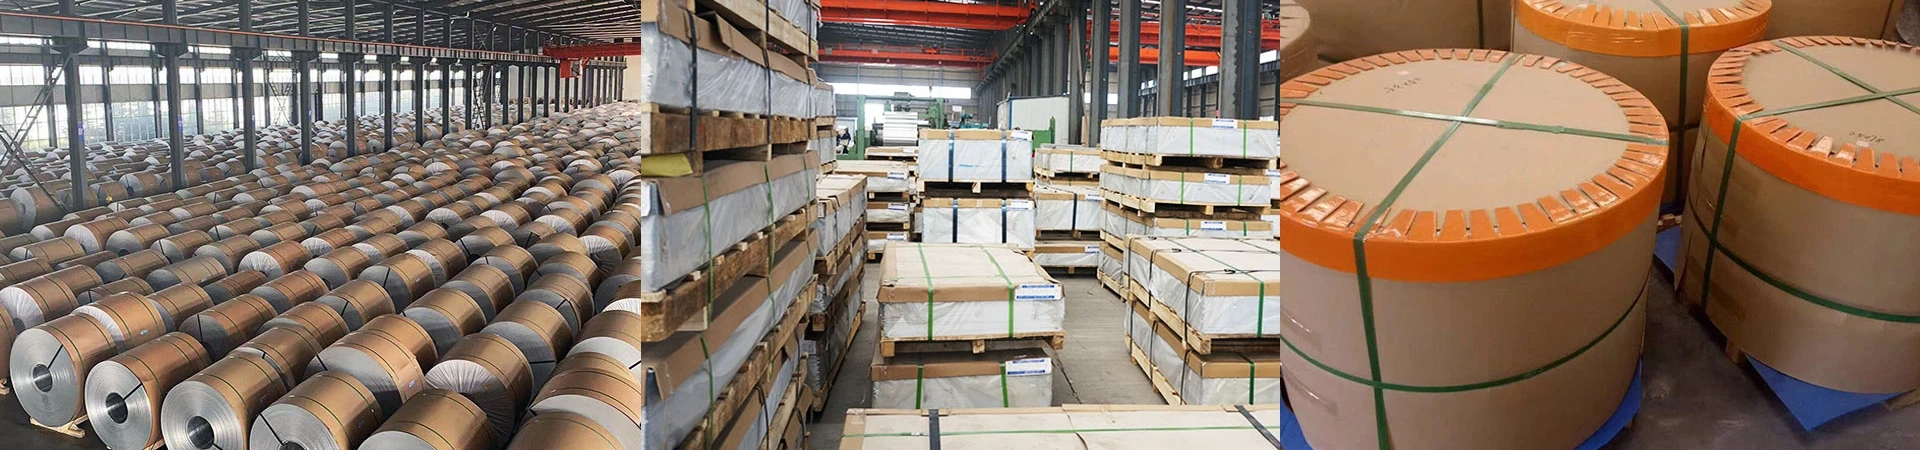

Aluminiumfolienmaterialien können in industrielle Aluminiumfolie und Verpackungsaluminiumfolie unterteilt werden. Industrielle Aluminiumfolie hat eine relativ reine chemische Zusammensetzung und eine Dicke von {{0}}.005 bis 0,2 mm. Es wird hauptsächlich als Kondensatoren, Wärmedämmstoffe, feuchtigkeitsbeständige Materialien usw. in der Elektro- und Elektronikindustrie verwendet. Die Dicke der Verpackungsaluminiumfolie beträgt im Allgemeinen 0,007 bis 0,1 mm. Es gibt viele Produkte wie Flachfolie, bedruckte Folie, farbig bedruckte Folie und papierbeschichtete Aluminiumfolie. Es wird hauptsächlich als Verpackungsmaterial für Lebensmittel, Tee, Zigaretten usw. verwendet.

Die Mindestdicke der durch das Bandherstellungsverfahren hergestellten Aluminiumfolie kann {{0}}.0025 mm erreichen, und die Breite kann 180{{ erreichen. 17}} mm. Das Walzen von Aluminiumfolie ist ein walzenspaltloses Walzen, und die Walzen befinden sich immer in einem elastischen Abflachungszustand. Während des Walzens wird die Dicke der Folie durch Einstellen der Walzkraft, der Walzgeschwindigkeit und der Spannung gesteuert. Beim Grobwalzen wird die Walzkraft zur Steuerung der Foliendicke genutzt; Beim Fertigwalzen wird die Dicke der Folie mit zunehmender Walzgeschwindigkeit dünner; je größer die Spannung, desto geringer die Dicke; Um einen Bruch zu verhindern, wird die Spannung normalerweise als Folie gewählt. Die bedingte Streckgrenze des Materials beträgt 0,2 bis 0,4 von σ0,2. Beim Walzen bei niedriger Geschwindigkeit wird dem Schmieröl häufig „dickes Öl“ oder „dünnes Öl“ zugesetzt, um die Walzdicke der Aluminiumfolie anzupassen. Schmiermittel und Walzenzustand haben einen sehr wichtigen Einfluss auf die Folienqualität. Zuschnitte aus Aluminiumfolie werden aus kaltgewalzten Aluminiumrollen hergestellt, die in der Regel bei 340 bis 480 Grad vorgeglüht werden und eine Dicke von 0,4 bis 0,7 mm haben. Beim Walzen beträgt die Verformungsrate jedes Durchgangs etwa 50 %, und die Gesamtverformungsrate kann mehr als 95 % erreichen. Folien mit einer Endproduktdicke von weniger als 0,01 bis 0,02 mm sollten gerollt oder doppelt gerollt werden.


